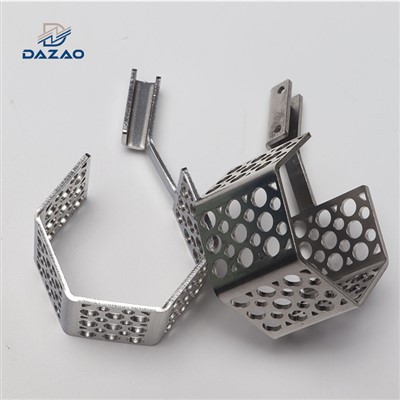
A felületi érdesség kritikus minőségi paraméter a bélyegző alkatrészek gyártásában. Bélyegző alkatrész -beszállítóként különféle tényezőkkel találkoztam, amelyek jelentősen befolyásolhatják a végtermékek felületi érdességét. Ezeknek a tényezőknek a megértése elengedhetetlen a magas minőségű bélyegző alkatrészek biztosításához, amelyek megfelelnek ügyfeleink változatos igényeinek.
Anyagi tulajdonságok
A bélyegzéshez használt anyag alapvető szerepet játszik az alkatrészek felületi érdességének meghatározásában. A különböző fémeknek megkülönböztetett fizikai és mechanikai tulajdonságai vannak, amelyek befolyásolják a bélyegzési folyamat során viselkedést.
Keménység
A nehezebb anyagok általában ellenállnak a deformációnak. A kemény anyagok, például a magas szilárdságú acél bélyegzése során a szerszámoknak nagyobb erőt kell gyakorolnia az anyag kialakításához. Ez megnövekedett súrlódást eredményezhet a szerszám és az anyag felülete között. Ennek eredményeként a bélyegző rész felülete több karcolást és szabálytalanságot tapasztalhat, növelve a felületi érdességet. Másrészt, a lágyabb anyagok, mint például az alumínium, jobban alakíthatók, és kevesebb erővel képződhetnek, gyakran simább felületet eredményeznek. Például aPrecíziós fémlemez sárgaréz bélyegző alkatrészek, A sárgaréz viszonylag puha jellege lehetővé teszi a szabályozottabb deformációs folyamatot, amely előnyös az alacsonyabb felületi érdesség eléréséhez.
Gabonaszerkezet
A fém gabonaszerkezete szintén befolyásolja a felületi érdességet. A finom szemcsés szerkezetű fémek általában simább felületük van a bélyegzés után. A finom szemcsék egységesebb deformációt biztosítanak a bélyegzési folyamat során, csökkentve a felületi hibák valószínűségét. Ezzel szemben a durva szemcsés szerkezet egyenetlen deformációhoz vezethet, ami a felület durvabbá válik. Például, ha egy nagy szemcsés mikroszerkezetű anyagokat bélyegeznek, az egyes szemcsék eltérően deformálódhatnak, így látható gerincekkel és völgyekkel rendelkező felületet eredményeznek.
A nyersanyag felszíni állapota
Az anyag kezdeti felületi állapota a bélyegzés előtt egy másik fontos tényező. Ha a nyersanyag karcolások, gödrök vagy más felületi hiányosságok vannak, akkor ezeket a folyamat során átadják a bélyegző részbe. Még a nyersanyag kisebb felületi hibái is megnövelhetők a bélyegzés során, különösen akkor, ha az anyagot nyújtják vagy tömörítik. Ezért elengedhetetlen a nyersanyag gondos ellenőrzése és annak biztosítása, hogy a felszíni minősége megfelel -e a követelményeknek a bélyegzési folyamat megkezdése előtt.
Szerszámtervezés és állapot
A bélyegző szerszámok kialakítása és állapota közvetlen hatással van az alkatrészek felületi érdességére.
Szerszámfelület felület
A bélyegző szerszámok felületének felülete kritikus. A sima szerszámfelület csökkenti a súrlódást a szerszám és az anyag között, ami viszont elősegíti a simább felület elérését a bélyegző részen. A magas színvonalú kivitelű szerszámok megakadályozhatják, hogy az anyag ragaszkodjon a szerszámhoz a bélyegzési folyamat során, csökkentve a felületi hibák, például a gallér előfordulását. Például aFémlemez fémbélyegző alkatrészek, Nos - A kész eszközök elengedhetetlenek az alkatrészek következetes és sima felületének eléréséhez.
Szerszámgeometria
A bélyegző szerszámok geometriája, például a lyukasztók alakja és meghalása, szintén befolyásolhatja a felületi érdességet. A szerszámok éles szélei vagy sarkai stresszkoncentrációkat okozhatnak az anyagban a bélyegzés során, ami helyi deformációhoz és megnövekedett felületi érdességhez vezethet. A lekerekített szélek és a megfelelő szerszám sugara egyenletesebben eloszthatják a stresszt, ami simább felületet eredményez. Ezenkívül a lyukasztások és a halál közötti engedélyeket gondosan meg kell tervezni. Ha a távolság túl nagy, az anyag túlzott nyújtást és ráncot tapasztalhat, míg a túl kicsi clearance túlzott súrlódást és az alkatrész felületének károsodását okozhatja.
Szerszám kopás
Az idő múlásával a bélyegző szerszámok elhasználódnak az anyaggal való ismételt érintkezés miatt. Kopott - A kimeneti eszközök negatív hatással lehetnek az alkatrészek felületi érdességére. Amint a szerszámfelület durva vagy sérült, ezeket a hiányosságokat a bélyegző részre továbbítja. Például egy kopott ütés nyomokat vagy burrákat hagyhat az alkatrész felületén. Rendszeres karbantartásra és a bélyegző szerszámok cseréjére van szükség a felületi minőség biztosítása érdekében.


Bélyegzési folyamatparaméterek
A bélyegzési folyamatban alkalmazott paraméterek szintén jelentős szerepet játszanak az alkatrészek felületi érdességének meghatározásában.
Bélyegzési sebesség
A bélyegzési művelet végrehajtásának sebessége befolyásolhatja a felületi érdességet. A magas bélyegző sebesség több hőt és súrlódást generálhat a szerszám és az anyag között. Ez a megnövekedett hő miatt az anyag gyorsabban lágyul és deformálódik, ami durvabb felületet eredményezhet. Másrészt a nagyon lassú bélyegzési sebesség nem lehet hatékony, és olyan problémákat is okozhat, mint például a szerszámhoz ragaszkodó anyag. Ezért meg kell határozni az optimális bélyegzési sebességet az anyag tulajdonságai és a szerszámok kialakítása alapján.
Sajtóerő
A bélyegzés során alkalmazott sajtóerő egy másik kritikus paraméter. Ha a sajtóerő túl magas, akkor az anyag túlzott deformációját okozhatja, ami felületi repedésekhez és megnövekedett érdességhez vezethet. Ezzel szemben, ha a sajtóerő túl alacsony, akkor az anyag nem lehet teljesen kialakulni, és hiányos bélyegzést és nem egységes felületet eredményez. Például aProgresszív fém alkatrészek, a sajtóerő pontos vezérlése szükséges a sima és pontos bélyegzési folyamat biztosítása érdekében.
Kenés
A kenés fontos tényező a felületi érdesség csökkentésében. A megfelelő kenőanyag csökkentheti a szerszám és az anyag közötti súrlódást, megakadályozva, hogy az anyag ragaszkodjon a szerszámhoz és csökkentse a hő előállítását. Ez elősegíti a simább felület elérését a bélyegző részen. Különböző típusú kenőanyagok állnak rendelkezésre, és a kenőanyag megválasztása az anyag bélyegzésétől, a bélyegzési folyamattól és a környezeti feltételektől függ.
Környezeti tényezők
Az a környezet, amelyben a bélyegzési folyamat zajlik, szintén befolyásolhatja az alkatrészek felületi érdességét.
Hőmérséklet és páratartalom
A hőmérséklet és a páratartalom befolyásolhatja az anyag tulajdonságait és a bélyegző szerszámok teljesítményét. A magas hőmérsékletek az anyag bővülését és lágyabbá válhatnak, ami megnövekedett deformációhoz és felületi érdességhez vezethet. Az alacsony hőmérsékletek viszont törékenyebbé tehetik az anyagot, növelve a repedés kockázatát. A páratartalom a bélyegző szerszámok és az anyag korrózióját is okozhatja, ami negatívan befolyásolhatja az alkatrészek felületi minőségét. Ezért fontos a bélyegzési műhely hőmérsékletének és páratartalmának szabályozása a termékek következetes minőségének biztosítása érdekében.
Por és szennyeződés
A por és más szennyező anyagok a bélyegző környezetben bekerülhetnek a bélyegzési folyamatba, és felszíni hibákat okozhatnak az alkatrészeken. Például a porrészecskék csapdába eshetnek a szerszám és az anyag között, karcolásokat és más felületi hiányosságokat okozva. A bélyegzőberendezés és a műhely rendszeres tisztítása szükséges annak megakadályozására, hogy a por és a szennyeződés befolyásolja a bélyegző alkatrészek felületi minőségét.
Összegezve, a bélyegző alkatrészek felületi érdességét számos tényező befolyásolja, ideértve az anyagtulajdonságokat, a szerszámtervezést és az állapotot, a bélyegzési folyamat paramétereit és a környezeti tényezőket. Bélyegző alkatrészek szállítójaként elkötelezettek vagyunk az ezen tényezők gondos ellenőrzése mellett annak biztosítása érdekében, hogy termékeink megfeleljenek a legmagasabb minőségi előírásoknak. Ha a magas minőségű bélyegző alkatrészek piacán tartózkodik, felkérjük Önt, hogy vegye fel velünk a kapcsolatot az Ön konkrét igényeiről. Bízunk benne, hogy lehetőséget kínálunk veled együtt dolgozni, és a legjobb bélyegzési megoldásokat nyújthatjuk Önnek.
Referenciák
- Kalpakjian, S., és Schmid, SR (2008). Gyártásmérnöki és technológia. Pearson Prentice Hall.
- Dieter, GE (1988). Mechanikus kohászat. McGraw - Hill.
- Groover, MP (2010). A modern gyártás alapjai: anyagok, folyamatok és rendszerek. Wiley.