

A közeli-nettó-alakú öntés és a többtengelyes CNC megmunkálás kombinálása 40-70%-kal csökkenti a nyersanyag-pazarlást a tömör tuskómaráshoz képest, de szigorú ellenőrzést igényel az öntési héj mélysége (0,5–1,0 mm), a szilíciumfázisú csiszolóképesség (8,5% és 9,5% közötti felületi gázosság) Ez a műszaki útmutató felvázolja a pontos forgácsolási paramétereket, a szerszám alapfelületeit, a megmunkálási készlet ráhagyásait és a rögzítés tervezési szabályait az öntött alumínium alkatrészek ±0,010 mm-es tűréseinek és Ra 0,8 µm-es felületi minőségének eléréséhez.
Az öntött alumínium CNC megmunkálás alapjai: A közeli-nettó-alak megfelel a pontosságnak
Az alumíniumöntvény megmunkálása a nagy-térfogatú közeli-nettó-alakú fémképzés és a precíziós kivonásos gyártás metszéspontja. Ahelyett, hogy nagy mennyiségű nyersanyagot gyűjtenek ki tömör kovácsolt alapanyagból, a mérnökök öntési folyamatokat határoznak meg (például nagynyomású présöntés, gravitációs permanens öntés vagy homoköntés) az alapgeometria kialakításához, majd az alumíniumöntvény CNC megmunkálása a kritikus funkcionális jellemzők befejezéséhez: csapágyfuratok, O - menethornyok, tömítési hornyok, gyűrűk. A különféle alumíniumötvözetek alapvető CNC-beállításainak átfogó áttekintéséért tekintse meg alapozóinkatalumínium CNC megmunkálási útmutató.

Az autóipar, a robotika és a folyadékenergia-ágazatok nagy-volumenű gyártása során az öntés és a CNC-simítás kombinálása akár 65%-kal csökkenti a gépi ciklusidőt, és csökkenti a nyersanyag-hulladékot a teljes tuskóból történő megmunkáláshoz képest. Az öntött alumínium szabványos kovácsolt ötvözetek (például Al6061-T6) CNC-programozás során történő kezelése azonban közvetlenül a szerszámlap gyors kopásához, a menetfúró katasztrofális töréséhez és a hélium szivárgástesztje során a tömítés meghibásodásához vezet.
Az öntött ötvözetek nagy százalékban tartalmaznak szilíciumot és vasat, hogy javítsák az olvadék folyékonyságát és csökkentsék a penészzsugorodást, de ugyanezek az elemek koptató intermetallikus fázisokat hoznak létre. Ezenkívül a nyers öntvények változó alkatrészgeometriát, behúzási szögeket, elválási vonalakat és felszín alatti porozitást eredményeznek.
A Xiamen Dazao Machinery (2000-ben alapított, ISO9001:2015 és IATF16949:2016 tanúsítvánnyal rendelkezik) 5 tengelyes megmunkálóközpontokat és dedikált öntősorokat üzemeltet. Ez az útmutató empirikus adatokat oszt meg gépműhelyünkről, hogy segítsen a tervezőmérnököknek, a gyártó csapatoknak és a beszerzési vezetőknek elsajátítaniöntött alumínium alkatrészek megmunkálásanulla-hiba minőség-ellenőrzéssel.
Kohászati összehasonlítás: Öntött alumínium vs tuskóalumínium precíziós CNC marásban
Választás közöttöntött alumínium vs tuskó alumíniumnemcsak a kezdeti szerszámköltségeket és a darab{0}}alkatrészköltségeket határozza meg, hanem a szerszámpályákat, a forgácsolási paramétereket és a rögzítőelem-terveket is.
Mikroszerkezeti és kohászati eltérések
A kovácsolt tuskó (például extrudált 6061-T6 vagy kovácsolt 7075-T6) a gyártás során plasztikus deformáción megy keresztül, így sűrű, homogén, orientált szemcseszerkezet jön létre, amely nem tartalmaz belső üregeket. Egyenletes szakítószilárdságot, nagy nyúlást (12-17%) és egyenletes forgácsképződést mutat a marás során.
Az öntött alumíniumötvözetek (mint például az A356, A380, ADC12) megszilárdulnak a formaüregben, és nem-irányított, dendrites mikrostruktúrát alkotnak. Az eutektikus szilícium az egész alumíniummátrixban kicsapódik. Ezek a szilícium részecskék (amelyek Vickers keménysége meghaladja az 1000 HV-t) belső mikroszkopikus csiszolóanyagként hatnak a vágóélre. A forgácsképződés a folyamatos szalagokról nem folytonos, törékeny töredékekre tolódik el, amelyek könnyen eltörnek, de mikro{8}}hatásokat okoznak a vágószerszám hegyén.
A bőröntés hatásai a vágószerszám élettartamára
Az öntött alkatrész külső rétege- (az öntvényhéj) élesen eltér a mag anyagától:
· Chill Layer:A formafal gyors hűtése ultra-sűrű, finom szemcsés külső héjat (0,3–0,8 mm vastag) hoz létre, amely keményebb, mint a belső mag.
· Felületi szennyeződés:A bőr bezárt alumínium-oxidokat tartalmaz (Al2O3), beágyazott formaleválasztó szerek (szilikon/viasz{0}}alapú polimerek a présöntésben) és maradék szilícium-dioxid részecskék a homoköntő formákból.
· Megmunkálási szabály:Ha a vágási mélység (ap) közvetlenül ebbe a koptató bőrrétegbe helyezi a szerszám hegyét, az oldalsó felület súrlódik az oxidokhoz, ami felgyorsítja a mikro{0}}forgácsolást és a kopást. A programozóknak a kezdeti nagyolási fogásmélységet legalább a héjvastagság másfélszeresére kell beállítani (ap1,2 mm-nél nagyobb vagy egyenlő homoköntvényeknél; ap0,8 mm-nél nagyobb vagy egyenlő présöntvényeknél), így a szerszám éle a csiszolóhéj alatt belevág a lágyabb fém alapanyagba.
Maradék feszültségeloszlás és résztorzítás
Az öntött alkatrészek belső feszültségei a vékony bordák és a vastag szerkezeti kiemelkedések közötti különbségből adódnak. A nagynyomású présöntvények nagy nyomófelületi feszültségeket és húzómagfeszültségeket hordoznak.
Amikor a CNC homlokmarás eltávolítja az öntvényhéjat egy vékony{0}}falú alkatrész egyik oldaláról, ez a feszültségegyensúly megváltozik, ami az alkatrész deformálódását vagy visszarugózását{1}} eredményezi. A tuskó alumínium kiszámítható extrudálási feszültségeket tartalmaz, amelyek T651 nyújtással enyhíthetők; Az öntött alumínium speciális stabilizációs ciklusokat, több-fokozatú befogást vagy nagyolást-a-simítófeszültség-mentesítési-szüneteket igényel a megbízható tartás érdekébenCNC megmunkálási tűrések alumíniumhoz.
Műszaki összehasonlítás: Öntött alumínium vs tuskóalumínium
|
Tulajdonság / Megmunkálási metrika |
Kovácsolt tuskó (Al6061-T6) |
Homok / Gravitációs öntés (A356-T6) |
Nagynyomású{0}}öntvény (A380) |
|
Szilíciumtartalom (tömeg%) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
Szakítószilárdság (MPa) |
310 MPa |
260 MPa |
320 MPa |
|
Szakadási nyúlás (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
Keménység (HBW) |
95 HBW |
80-90 HBW |
80-95 HBW |
|
Megmunkálhatósági index (6061=100) |
100 (alapvonal) |
80 (rövid forgács, alacsony sorja) |
65 (Csiszoló, gyors szerszámkopás) |
|
Chip Morfológia |
Folyamatos, göndörítő |
Szegmentált, nem folytonos |
Törékeny, szemcsés |
|
Szerszám anyag kiválasztása |
Bevonat nélküli keményfém / TiB2 |
Micrograin Carbide / DLC |
PCD (gyémánt) / gyémánt{0}}bevonattal |
|
Belső porozitási kockázat |
Nulla (100% sűrű) |
Alacsonytól közepesig (zsugorodás) |
Közepestől magasig (gáz és zsugorodás) |
|
Nyersanyaghulladék (Billet vs Cast) |
50% - 85% forgácsképződés |
10% – 25% forgácsképződés |
5% – 15% forgácsképződés |
Ötvözet-Speciális CNC megmunkálhatóság: A356-T6 vs A380 vs ADC12 vs AlSi10Mg
A megfelelő öntvényötvözet kiválasztása határozza meg a vágási sebességet (Vc), takarmány foganként (fz), valamint a vágószerszám szubsztrátumának kiválasztása.

A356 / A356-T6 alumínium CNC megmunkálás
Az A356 (7,0% Si, 0,35% Mg) az elsődleges ötvözet a szerkezeti homoköntéshez, a beágyazott öntéshez és az alacsony-nyomás/gravitációs állandó öntéshez.
· Megmunkálási tulajdonságok:As{0}}cast (F) állapotban az A356 gumiszerű, hajlamos-felépített élre (BUE) a szerszámvágó ajkakon. UtánA356-T6 megmunkálásoldatos hőkezelés és mesterséges öregítés (~85 HBW hozam), a mátrix jelentősen megkeményedik. Az eutektikus szilícium szferodizál, javítja a forgács törhetőségét és lehetővé tesziöntött alumínium marástiszta felületkezeléssel Ra 0,4 µm-ig.
· Tipikus alkalmazások:Gépjármű-felfüggesztési csuklók, elektromos járművek motorvázai, repülőgép-tartókonzolok és tengeri folyadékházak, ahol nyomástartásra és szerkezeti rugalmasságra van szükség.
A380 fröccsöntő megmunkálás
Az A380 (8,5% Si, 3,5% Cu, 1,3% Fe max) a legszélesebb körben meghatározott nagynyomású-öntvény ötvözet világszerte.
· Megmunkálási tulajdonságok:A megemelt réztartalom (3,0–4,0%) növeli az ötvözet keménységét és a nyírószilárdságot, míg a szilícium folyékonyságot biztosít a nagy sebességű szerszámfeltöltés során. AlattA380 alumínium megmunkálás, az elsődleges szilícium szemcsék finom őrlőközegként működnek. A bevonat nélküli volfrám-karbid szerszámok 200-400 alkatrészen belül felgyorsult csiszolófelület-kopást tapasztalnak.
· Szerszámmegoldás:A polikristályos gyémánt (PCD) lapkák és szármarók alapfelszereltség a nagy{0}}térfogathozA380 fröccsöntő megmunkálás, a szerszám élettartamát 15-30-szorosára szorozza a tömör keményfémhez képest.
· Tipikus alkalmazások:Gépjárművek sebességváltó burkolatai, elektromos szerszámok házai, elektronikus hűtőbordák és szivattyútestek. Nagy-térfogatú házakhoz a több-tengelyű CNC-simítás integrálása a Dazao-valalumínium nagynyomású{0}}présöntési képességekmaximális egységköltség-hatékonyságot biztosít.
Alternatív öntvényötvözetek: ADC12 és AlSi10Mg
· ADC12 (JIS H 5302):Egyenértékű az A380-zal szűkebb méretstabilitással és valamivel kisebb rézvariációval. Széles körben használják az ázsiai precíziós gyártásban. Azonos kopási mintákat mutat a marókon és menetfúrókon.
· AlSi10Mg:Gyakori az alacsony nyomású-öntésben és az additív gyártásban (DMLS/SLM) egyaránt. Kiegyensúlyozott megmunkálhatóságot biztosít mérsékelt szerszámkopással; éles pozitív-gereblyéző marókat igényel, hogy megakadályozza a kenődést az alacsony-előtolású simító vágásoknál.
Javasolt sebességek, előtolások és szerszámozási paraméterek
|
Ötvözet |
CNC működés |
Szerszám Aljzat / Bevonat |
Vágási sebesség Vc(m/perc) |
Fogankénti takarmányozás fz(mm/z) |
Axiális mélység ap(mm) |
Hűtőfolyadék szállítás |
|
A356-T6 |
Arcmarás |
Micrograin Carbide (bevonat nélküli / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
Flood (6–8%-os emulzió) |
|
A356-T6 |
Végmarás (kontúr) |
Tömör keményfém (3-fuvola, 45 fokos csavarvonal) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
Áradás / magas{0}}nyomás |
|
A356-T6 |
Fúrás (szilárd) |
Keményfém (130 fokos pont, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
Lyukon keresztül |
Belső hűtőfolyadék (20 bar vagy nagyobb) |
|
A356-T6 |
Koppintás |
HSS-E-PM / Keményfém csap |
15 – 35 |
Hangmagasság (P) |
2,0×DMax |
Félig{0}}szintetikus kenőanyag |
|
A380 / ADC12 |
Arcmarás |
PCD (polikristályos gyémánt) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Flood vagy MQL |
|
A380 / ADC12 |
Végmarás (fal) |
PCD-hegyes/gyémánt-bevonatú keményfém |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
Áradás / magas{0}}nyomás |
|
A380 / ADC12 |
Fúrás (szilárd) |
Tömör keményfém (gyémánt{0}}bevonattal) |
100 – 180 |
0.08 – 0.18 |
Lyukon keresztül |
Belső hűtőfolyadék (30 bar vagy nagyobb) |
|
A380 / ADC12 |
Menetelés |
Tömör keményfém menetmaró (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
Teljes profil |
Nagy{0}}nyomású köd/áradás |
Kritikus műhely-Padlóhiba módok és DFM-csökkentés az öntvényalkatrészek megmunkálásában
Gyártási hiba beöntött alumínium alkatrészek megmunkálásaritkán durva programozási hibákból fakad. Ehelyett a selejtezési arány megugrik a mikroszerkezeti anomáliák, az eltolódó nullapontok és a forgácsolószerszám kopási dinamikája miatt, amely az öntöttötvözetekre jellemző. Az alábbiakban három kritikus gyártási meghibásodási módot mutatunk be, amelyekkel a nagy mennyiségű-gyártás során találkoztunk, valamint a Dazao által ezek kiküszöbölésére alkalmazott mérnöki protokollokat.
1. hibamód: A felszín alatti porozitás látható az O-gyűrűs tömítőgerinceknél
A Probléma
A nagynyomású-öntvények sűrű, hűtött külső bevonattal rendelkeznek (0,3–0,6 mm vastag). Amikor egy CNC maró megmunkál egy O-gyűrűs hornyot vagy homlok-tömítő csatornát 1,0 mm és 1,5 mm közötti mélységig, akkor közvetlenül ezen a hűtött határon keresztül vág be a megszilárdulási zsugorodás és a gázbezáródás zónájába.
Míg a nyersöntvény külső szemrevételezéssel átmegy, a megmunkált felületen mikro{0}}üregek (0,05–0,30 mm átmérőjű) láthatók. A hélium tömegspektrométeres 3,0 bar nyomáson végzett szivárgásvizsgálat során ezek a szabaddá vált üregek olyan szivárgási útvonalakat hoznak létre, amelyek meghaladják a tipikus autóipari 1×10-es küszöbértéket−6 mbar⋅L/s.
A mérnöki megoldás
1. Szerszámozás és kapuzás optimalizálása:A présöntvény formatervezésénél a Dazao hidraulikus szorítócsapokat helyez el a kritikus tömítési kiemelkedések fölé. A szorítócsap aktiválása a megszilárdulási fázisban helyi nyomást fejt ki (120 MPa-ig), a belső gázzsebek összeomlik a teljes fagyás előtt.
2. Megmunkálási készlet korlátozás:Korlátozza a névleges öntött alumínium megmunkálási ráhagyást a tömítőfelületeken legfeljebb 0,40 mm-re. Ez megőrzi a nem-porózus hűtött réteget.
3. Anaerob vákuumimpregnálás:Azoknál a homokos vagy gravitációs öntött A356 alkatrészeknél, ahol mélymegmunkálásra van szükség, az alkatrészeket az ASTM C1580 / MIL-I-17563C szabvány szerint hőre keményedő polimer gyantákkal vákuumimpregnálják a végső CNC-simítás előtt.
2. hibamód: Nullapont-eltolódás és falvastagság-változás a huzatszögektől és az elválástól
A Probléma
A nyers öntvények nem rendelkeznek négyzetes, sík felülettel. Jellemzőjük az 1∘2-hez∘huzatszögek az acélszerszámból való kilökődés megkönnyítése érdekében, valamint a vágási vonal akár ±0,35 mm-es eltérései a szerszámok kopása miatt. Megfelelő alkalmazásaalumínium CNC megmunkálás tervezési alapelveia CAD modellezési szakaszban szükséges a funkcionális céldátumok felállítása.
Amikor egy szabványos CNC satu közvetlenül a nyers öntött huzatszögekre szorítja, két hiba lép fel:
· A hidraulikus bilincs működtetése során az alkatrész felfelé billen.
· A kialakított munkakoordináta-rendszer (X0,Y0,Z0) eltolódik a belső öntött magokhoz képest, aminek következtében a falvastagság megmunkálás után a minimális műszaki határértékek alá esik (pl. 3,0 mm-ről 1,2 mm-re elvékonyodik, ami szerkezeti tönkremenetelhez vezet felszakítási nyomás alatt).
A mérnöki megoldás
1. Öntött alappont célpárnák:Tervezzen specifikus, nem{0}}funkcionális alappont-céllemezeket (az ASME Y14.5-2018 szerint) az öntőformába. Ezek a párnák az elválasztó vonaltól és a kilökőcsap helyétől távol helyezkednek el.
2. Két-lépcsős megmunkálási architektúra:
· Op 10:Rögzítse a nem-kritikus öntvényfelületeket; használjon egy-hegyű homlokmarót a három elsődleges alaplap tisztításához és minősítéséhez.
· Op 20:Keresse meg az alkatrészt közvetlenül a megmunkált alaplapokon edzett rögzítőcsapok és ön{0}}központosító satupofák segítségével minden kritikus furat- és kontúrvágáshoz.
3. A-gépi tapintásnál:A mi pontosságunk szerint5 tengelyes CNC megmunkálási szolgáltatásokvonalak, a Dazao a Renishaw optikai szondákat integrálja az öntési jellemzők pozícióinak dinamikus mérésére, makro{0}}változó koordináta-eltolásokat (G54.1 P1) végrehajtva, mielőtt a vágási útvonalak összekapcsolódnak.
3. hibamód: utolsó-művelet: Szilíciumzárványok megszakadása
A Probléma
Nagy mennyiségben-A380 alumínium megmunkálás, a vágófúrók gyakran eltörnek a vakfuratokon a megmunkálási ciklusok utolsó szakaszában. A drága öntvénybe ágyazott törött M4 vagy M5 menetfúró kiselejtezi a nyers öntvényt és az összes felhalmozott CNC ciklusidőt.
Az ok kohászati: az olvadt fémek áramlása során primer szilíciumkristályok és intermetallikus vas ( -Al5FeSi tűk) elkülönülnek a lassú{0}}hűtésű magzónákban, ahol lyukakat fúrnak. Mivel a szabványos HSS vágófúró a belső meneteket vágja, ezek a kemény zárványok feldarabolják a menetfúró mikro-vágóéleit, és olyan nyomatékcsúcsokat hoznak létre, amelyek meghaladják a szerszám torziós nyírószilárdságát.
A mérnöki megoldás
1. Menetmarás menetfúrás felett:Az M4-nél nagyobb vagy azzal egyenlő furatméretek esetén cserélje ki a vágott menetfúrókat tömör keményfém vagy gyémánt{1}}bevonatú menetmaróra. Ha a menetmaró kopást tapasztal, nem szorul be a furatba; egyszerűen visszahúzódik anélkül, hogy az alkatrészt eltörné.
2. Formafúrás (hidegformázás):For ductile cast alloys (such as A356-T6 with elongation >5%), vágócsapok helyett használjon tekercs-formájú menetfúrókat. Az alakfúrás inkább kiszorítja a fémet, mintsem vágja, erősebb szemcseáramlást generál a menetgyökerek körül, és kiküszöböli a forgácselszívás elakadását a zsákfuratokban.
Műszaki szabványok az alumíniumöntvény megmunkálási engedményére és a CNC-tűrésekre
Megfelelő elosztásaöntött alumínium megmunkáló készletkiegyensúlyozza a szerszámélettartamot, a ciklusidőt és az alkatrészek integritását. A felesleges készlet növeli a vágási időt és felfedi a porozitást; a nem elegendő készlet tisztítatlan fekete öntvényfelületekhez vezet.

Megmunkálási ráhagyás irányelvei öntési módszer szerint
· Nagy{0}}nyomású présöntés (HPDC):A megmunkálási ráhagyást 0,5 mm és 1,0 mm között kell tartani. Ez a tartomány megőrzi a külső nagy-sűrűségű hűtési réteget, miközben megfelelő rögzítést biztosít az egyszeri-simítómaráshoz.
· Alacsony-nyomású és gravitációs állandó öntés:A megmunkálási ráhagyás 1,5 mm-től 2,5 mm-ig van beállítva, figyelembe véve a forma termikus tágulását és a mag eltolódását.
· Homoköntés:A megmunkálási ráhagyáshoz 3,0 mm és 5,0 mm között van szükség a homok zsugorodási változásaihoz és az érdes felületű oxidzárványok eltávolításához.
Elérhető megmunkálási tűrések
Eléréseszűk alumínium CNC megmunkálási tűrésekfigyelembe kell venni a rugalmassági modulust (E≈71 GPa) és a hőtágulási együtthatót (≈21-től 24×10-ig)−6/K) alumíniumötvözetek:
· Furatok átmérői:A szabványos fúrás ISO IT9-től IT10-ig terjed. Keményfém dörzsárazás vagy precíziós fúrómenet hozzáadásával folyamatosan elérhető az ISO H7 (+0.012/−0,000 mm 18 mm-nél kisebb vagy azzal egyenlő átmérő esetén).
· Az arc simasága:A PCD törlőbetétekkel végzett nagy sebességű-repülő-vágás 0,020 mm-es síkságot ér el 300 mm-es fesztávon, feltéve, hogy a nagyoló és simító meneteket felosztják a befogás lazítása érdekében.
· Felületi érdesség:Merev rögzítésekkel és nagy{0}}nyomású hűtőfolyadékkal,öntött alumínium felületkezeléselériRa0,4 µm és 0,8 µm közöttmart arcokon ésRa 0,2 µmfinom{0}}fúrt csapágycsapágyakon.
Megmunkálási ráhagyás és tolerancia képesség mátrix
|
Öntési módszer |
Normál megmunkálási ráhagyás (mm) |
Minimális falvastagság (post{0}}CNC) |
Tipikus tűrés: lineáris (mm) |
Elérhető furattűrés (unalmas) |
Felületi érdesség (Ra, μm) |
|
Nagynyomású{0}}öntvény (A380) |
0,5-0,8 mm |
1,5 mm |
±0,025 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Gravitációs állandó forma (A356-T6) |
1,5 – 2,0 mm |
2,5 mm |
±0,035 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Homoköntés (A356) |
3,0 – 5,0 mm |
4,0 mm |
±0,050 mm |
ISO H8 (±0,018 mm) |
0.8 – 1.6 |
|
Befektetési öntés (Al ötvözetek) |
0,8 – 1,2 mm |
1,2 mm |
±0,020 mm |
ISO H6/H7 (±0,008 mm) |
0.2 – 0.6 |
Vágószerszám kiválasztása és hűtőfolyadék szállítási protokollok alumíniumöntvény CNC megmunkálásához
A megnövelt forgácsolási sebességgel történő munkavégzés hőtorzulás vagy szerszám beragadása nélkül pontos szerszámhordozó-választást és folyadékszállítást igényel.
1. Szerszámanyag-stratégia
· Polikristályos gyémánt (PCD):A PCD-eszközök kötelezőek a folyamatos közepes{0}}--nagy mennyiséghezA380 fröccsöntő megmunkálás. A gyémánt nagy keménysége (5000-8000 HV) ellenáll a 9,5%-os szilíciummátrix kopásnak. A PCD homlokmarók forgácsolási sebességgel (Vc) 3000 m/percig, az él élettartama meghaladja az 50 000 alkatrészt.
· Gyémánt{0}}szénszerű (DLC) bevonatú keményfém:Az A356-T6 rövid futásaihoz és 5-tengelyes 3D kontúrozásához, ahol a PCD geometria korlátozott, a DLC-bevonatú mikroszemcsés keményfém szármaró ultraalacsony súrlódási együtthatót (μ) biztosít.<0.1), preventing chip adhesion and edge buildup.
· Bevonat nélküli mikroszemcsés keményfém:Alkalmas prototípusokhoz és alacsony{0}}szilícium öntött ötvözetekhez, ha ultra-éles, polírozott homlokfelülettel csiszolják (Rz<0.05 µm) and positive shear geometry (15∘20-ra∘radiális gereblye).
2. Marás kinematika
Mindig alkalmazzonmászómarás (lefelé marás). A hagyományos marás arra kényszeríti a szerszám vágóélét, hogy a forgácsolás megkezdése előtt dörzsölje át az edzett, oxidban-dús öntési felületet nulla forgácsvastagság mellett, ami gyors oldalkopáshoz vezet. A kúszómarás a maximális forgácsvastagságnál lép be a vágásba, tisztán nyírja az öntvényfelület alatt, és a hőt a forgácsba, nem pedig az alkatrészbe irányítja.
3. A hűtőfolyadék kémiai és nyomás paraméterei
· Emulzió típusa:Használjon fél{0}}szintetikus vagy teljesen szintetikus folyadékokat magas észteres kenőképességű adalékanyagokkal, amelyeket kifejezetten nem-vasfém ötvözetekhez fejlesztettek ki.
· Koncentráció:között szigorúan tartsa fenn a koncentrációt8,0% és 10,0%. A 6% alatti koncentráció forgácshegesztést, rossz menetminőséget és menetfúró törést eredményez; 12% feletti koncentrációk folyadékhabzást és foltosodást okoznak a nyers öntvényfelületeken.
· pH szabályozás:Tartsa a hűtőfolyadék pH-ját belül8,5-9,2. A 9,4 feletti pH kémiai oxidációt (sötétszürke elszíneződést) okoz a nyers alumínium felületeken.
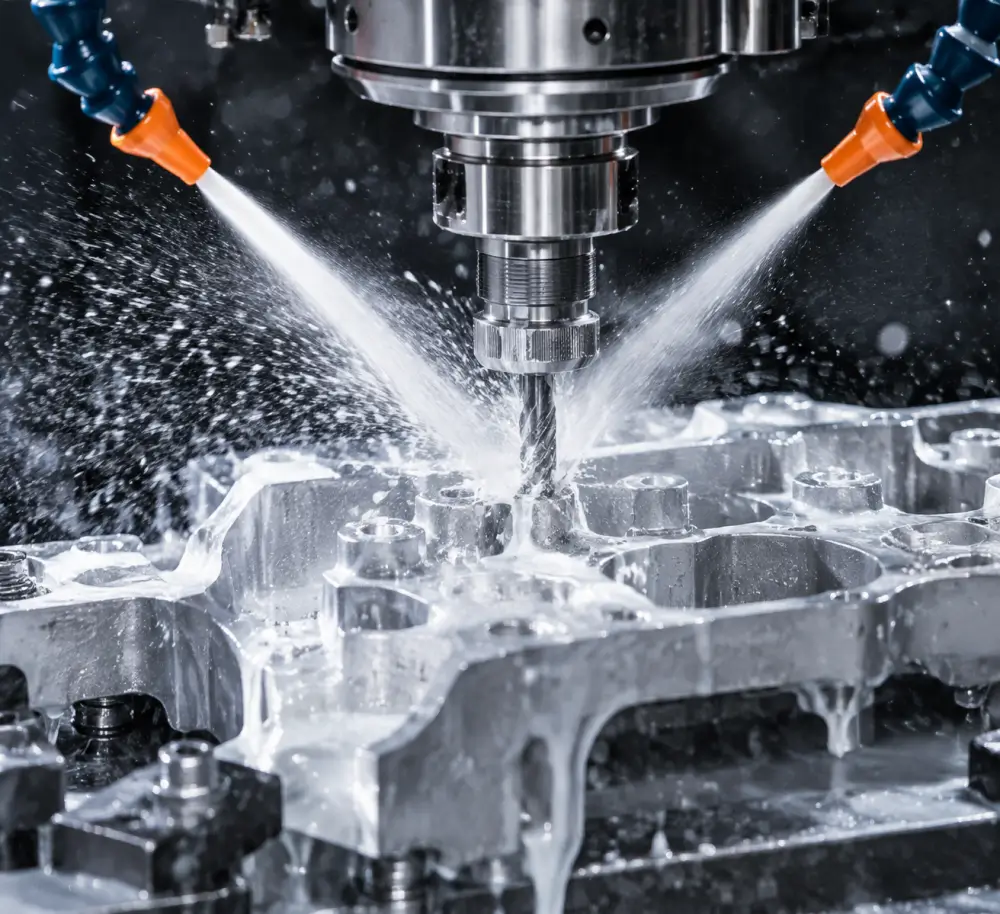
· Az{0}}orsó hűtőfolyadékán (TSC):Az alumíniumöntvényen végzett fúrási műveletekhez nagy-nyomásra van szükség az orsón keresztüli-hűtőfolyadékon keresztül (20-40 bar vagy annál nagyobb), hogy a nem folytonos forgácsok kiszoruljanak a mély üregekből, megakadályozva a forgácsok visszavágását és a szerszám helyi beszorulását.
Költség-A mennyiségi döntési keret: Mikor kell áttérni a Billet CNC-ről a Cast + CNC-re
A beszerzési csapatoknak fel kell mérniük, hol van az egységköltség átfutási pontja, amikor összehasonlítják a 6061-T6 tuskó teljes CNC-hog{0}}kimenetét az öntőforma kinyitásával és a másodlagos kivitelezéssel.öntött alumínium CNC felületkezelés.
Kulcsfontosságú gazdasági hajtóerők
1. Anyagfelhasználási arány (vásárlási-/-repülési arány):Ha egy kész alkatrész súlya 1,2 kg, de megmunkálásához 6,0 kg-os tömör tuskó szükséges (80%-os anyagveszteség forgácsként), a másodlagos öntvény megmunkálása 1,5 kg-ra csökkenti a nyersanyag felhasználást, ami azonnali nyersanyag-megtakarítást eredményez.
2. Megmunkálási ciklusidő:Egy zárt elektronikus ház szilárd tuskóból való marása 45 percet igényelhet egy 4 tengelyes gépen. A présöntvényen csak a funkcionális rögzítési pontok és a tömítőfelületek megmunkálása 4,5 percet vesz igénybe, tízszeresére szabadítva fel a gép kapacitását.
3. Szerszám amortizáció (NRE):A présöntőformák ára 8000 és 45000 dollár között mozog a kavitációtól és a bonyolultságtól függően. A tartós formák 4000-15 000 dollárba kerülnek.
Költség és átfutási idő összehasonlítása a gyártási sorozatok között
|
Gyártási mennyiség |
Gyártási útvonal |
Szerszámozás / NRE költség |
Darab-Alkatrész egységköltség |
Teljes átfutási idő (első kézbesítés) |
Legjobb alkalmazási illeszkedés |
|
1-50 rész |
100% tömör tuskó CNC (6061-T6) |
$0 |
$180 – $320 |
1-2 hét |
Funkcionális prototípusok és elő{0}}széria |
|
50-300 alkatrész |
Homoköntés (A356) + Másodlagos CNC |
$2,500 – $5,000 |
$75 – $120 |
3-4 hét |
Kis-mennyiségű ipari és kísérleti építmények |
|
300 – 1000 alkatrész |
Gravitációs permanens forma + CNC |
$5,000 – $12,000 |
$40 – $65 |
4-6 hét |
Közepes térfogatú-folyadékkezelés / konzolok |
|
1,000+ Alkatrészek |
Nagynyomású-öntvény (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6-8 hét |
Tömeggyártású autóipar / elektronika |
A Dazao egyetlen forrás-forrás előnye
Amikor az öntvényt az egyik gyártótól, a CNC megmunkálást pedig egy másiktól szerzik be, elkerülhetetlenül minőségi viták merülnek fel: a gépműhelyek az öntvény porozitását hibáztatják a szerszámok töréséért és szivárgásokért, míg az öntödék a gépműhelyt hibáztatják az agresszív előtolásért és a nullapont eltolódásáért.
A Xiamen Dazao Machinery egy fedél alatt irányítja az öntödei padlót és a precíziós CNC megmunkáló műhelyt. Formatervezőink közvetlenül együttműködnek CNC programozó csapatainkkal, hogy az elválasztó vonalakat, kapubemeneteket, alaplapokat és hűtőcsapokat az alsó 5-tengelyű szerszámpályákhoz igazítsák, garantálva a teljes méret- és nyomásmentes megfelelést.
Sourcing Checklist és PAA Engineering GYIK
Beszerzési és DFM mérnöki ellenőrzőlista
Az öntött alumínium alkatrészek megmunkálására vonatkozó beszerzési rendelések kiadása előtt ellenőrizze az alábbi rajzi és specifikációs paramétereket:
Öntvény ötvözet és temperálás megerősítve:A nyomatokon kifejezetten vegye figyelembe az ötvözetminőséget (pl. A356-T6, A380, ADC12) és a hőkezelés állapotát.
Öntési vs megmunkálási pontok meghatározása:Győződjön meg arról, hogy a nullapont-célpontok (A,B,C) ugyanazon a tömör formaoldalon helyezkednek el, elkerülve az elválasztóvonalat.
Megmunkálási készlethatárok megadott:Állítsa be a megmunkálási készlet ráhagyását 0,5–0,8 mm-re HPDC-nél vagy 1,5–2,0 mm-re állandó formánál.
Nyomásvizsgálat és porozitás elfogadási határértékek:Az elfogadási kritériumok meghatározása az ASTM E505 referencia röntgenfelvételek alapján; adja meg a héliumot vagy a levegőt-a vízpróbanyomás alatt- (pl. 3,5 bar 0,5 sccm-nél kisebb vagy azzal egyenlő szivárgási sebességgel).
Felületi kidolgozás (Ra) feliratok:Határozza meg külön az Ra értékeket az as{0}}öntvényfelületekhez (tipikusan Ra 3,2–6,3 µm) és a CNC-vel megmunkált felületekhez (Ra 0,4–1,6 µm).
Felületmegmunkálás utáni-simítás:Határozza meg az átlátszó/fekete eloxálás (alacsony-szilíciumötvözetek, például az A356 szükséges a konzisztens szín érdekében), a kromát konverzió (MIL-DTL-5541) vagy a porbevonat követelményeit.

GYIK
01.Hogyan akadályozhatja meg a keményfém szerszámok gyors elhasználódását A380 öntött alumínium marása során?
02.Miért nem sikerül a hélium szivárgástesztjén a megmunkált O-gyűrűhornyok a fröccsöntött alkatrészekben?
03.Hogyan küszöbölhető ki a csaptörés az A380-as öntvényeken lévő kis zsákfuratokban?
04.Mi okozza a vékony{0}}falú alumíniumöntvény házak vetemedését a CNC leszorítás után?
05.Miért okoz alkatrészhibákat a nagyobb megmunkálási ráhagyás az alumíniumöntvényeken?
06.Miért hoz létre az eloxálás sötétszürke vagy foltos felületeket a megmunkált alumíniumöntvényen?


