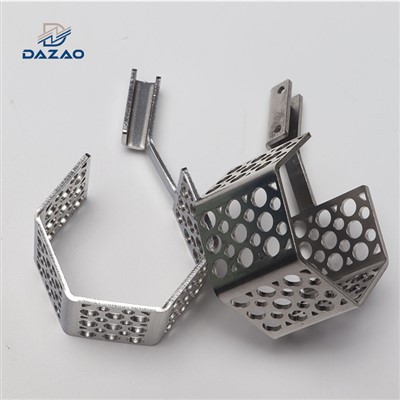
A fém fröccsöntött (MIM) alkatrészek gyártása különféle tényezők összetett kölcsönhatásával jár, amelyek hozzájárulnak a teljes költséghez. Fémfröccsöntő alkatrészek beszállítójaként első kézből tapasztaltam, hogy a különböző elemek hogyan befolyásolhatják ezeknek a precíziós alkatrészeknek a végső árát. Ebben a blogban a MIM-alkatrészek előállítási költségeit meghatározó kulcsfontosságú szempontokba fogok beleásni, betekintést nyújtva a potenciális ügyfelek és az iparág rajongói számára egyaránt.
Anyagköltségek
Az anyagválasztás az egyik legjelentősebb tényező, amely befolyásolja a MIM alkatrészek költségét. A különböző fémek és ötvözetek eltérő árfekvésűek, elérhetőségüktől, tisztaságuktól és teljesítményüktől függően. Például a rozsdamentes acél korrózióállósága és szilárdsága miatt számos alkalmazásban népszerű választás. A miénkRozsdamentes acél fröccsöntő alkatrészeknagy a kereslet, de a rozsdamentes acél ára a piaci viszonyok függvényében ingadozhat. Az olyan nemesfémek, mint az arany és az ezüst, még drágábbak, ezért csak olyan speciális alkalmazásokra alkalmasak, ahol egyedi tulajdonságaik elengedhetetlenek.
Az alapanyagon kívül a MIM eljárásban használt por minősége és minősége is befolyásolja a költségeket. A jó minőségű, finom szemcseméretű és egyenletes kémiai összetételű porok gyakran drágábbak, de jobb kész alkatrészeket eredményezhetnek, jobb mechanikai tulajdonságokkal. A beszállítóknak egyensúlyba kell hozniuk a por költségét a végtermék kívánt teljesítményével.
Szerszámozási költségek
A szerszámozás egy másik jelentős költségtényező a MIM alkatrészgyártásban. A fröccsöntéshez szükséges formák és szerszámok elkészítése összetett és költséges feladat. Ezen szerszámok tervezésének és gyártásának pontosnak kell lennie, hogy a MIM alkatrészek megfeleljenek a szükséges előírásoknak. A szerszámozás költsége több tényezőtől függ, többek között az alkatrész geometriájának összetettségétől, a szerszám méretétől és a szerszám készítéséhez használt anyagtól.
Egyszerű, kis volumenű gyártási sorozatok esetén az alkatrészenkénti szerszámköltség viszonylag magas lehet. A gyártási mennyiség növekedésével azonban az alkatrészenkénti költség jelentősen csökken, mivel a szerszámköltség több alkatrészre oszlik el. Amikor egy új projekt MIM-jét fontolgatja, döntő fontosságú a várható gyártási mennyiség értékelése a legköltséghatékonyabb szerszámstratégia meghatározásához. A miénkIpari rész fém fröccsöntésa szolgáltatások gyakran magukban foglalják az ipari alkalmazások speciális igényeinek megfelelő egyedi szerszámokat, és szorosan együttműködünk ügyfeleinkkel a szerszámköltségek optimalizálása érdekében.
Gyártási folyamat költségei
Maga a MIM folyamat több lépésből áll, amelyek mindegyikének megvannak a maga kapcsolódó költségei. Az első lépés a fémpor összekeverése egy kötőanyaggal, hogy nyersanyagot képezzenek. A kötőanyag és a keverési eljárás költsége a használt kötőanyag típusától és a keverési követelmények összetettségétől függően változhat.
Ezután a nyersanyagot nagy nyomással a formaüregbe fecskendezik. A fröccsöntő gép, annak működése és karbantartása egyaránt hozzájárul a gyártási költségekhez. A befecskendezési folyamat során az energiafelhasználás szintén jelentős tényező, különösen a nagyüzemi gyártásnál.
A befecskendezés után az alkatrészek egy kötőanyag eltávolítási folyamaton mennek keresztül. Ez különféle módszerekkel valósítható meg, például oldószeres vagy termikus leválasztással, amelyek mindegyikének megvannak a saját költségvonzatai. Végül az alkatrészeket magas hőmérsékleten szinterelik a fém tömörítése és a kívánt mechanikai tulajdonságok elérése érdekében. A szinterezési folyamat speciális berendezéseket igényel, és jelentős mennyiségű energiát fogyaszt, ami növeli a teljes gyártási költséget.
Utókezelési költségek
Sok esetben a MIM alkatrészek utófeldolgozási műveleteket igényelnek a végső kívánt forma, felületkezelés és méretpontosság eléréséhez. Megmunkálási műveletekre, például marásra, esztergálásra és köszörülésre lehet szükség a felesleges anyag eltávolításához vagy speciális jellemzők létrehozásához. Ezek a műveletek további felszerelést, munkaerőt és időt igényelnek, ami növeli az alkatrészek költségét.


A felületkezelési eljárások, mint például a bevonat, bevonat vagy polírozás, szintén gyakori utófeldolgozási lépések. A bevonat javíthatja az alkatrészek korrózióállóságát és megjelenését, de növeli a költségeket. A bevonóanyag típusa és a bevonóréteg vastagsága jelentősen befolyásolhatja az árat. A bevonási eljárások, mint például a PVD (fizikai gőzleválasztás) vagy a CVD (kémiai gőzfázisú leválasztás), fokozott kopásállóságot és egyéb funkcionális tulajdonságokat biztosítanak, de általában drágábbak, mint a hagyományos bevonási eljárások.
Minőségellenőrzési költségek
A MIM alkatrészek minőségének biztosítása elengedhetetlen, és a minőség-ellenőrzési intézkedések növelik a gyártás összköltségét. Ellenőrzési technikákat, például méretmérést, anyagelemzést és roncsolásmentes vizsgálatot alkalmaznak annak ellenőrzésére, hogy az alkatrészek megfelelnek-e a szükséges előírásoknak. Ezekhez az ellenőrzésekhez speciális berendezésekre és képzett személyzetre van szükség, ami növeli a gyártási költségeket.
Ezenkívül minden olyan alkatrészt, amely nem felel meg a minőségi előírásoknak, át kell dolgozni vagy le kell selejtezni. Az újrafeldolgozás további feldolgozási lépésekkel járhat, ami növeli a költségeket, míg a selejtezés anyag- és gyártási időveszteséggel jár. A robusztus minőség-ellenőrzési rendszer bevezetése kulcsfontosságú a hibás alkatrészek számának minimalizálása és az általános gyártási költségek csökkentése érdekében.
Munkaerőköltségek
A munkaerő fontos költségelem a MIM alkatrészgyártásban. Szakképzett kezelőkre van szükség a fröccsöntő gépek kezelésére, a gyártási folyamat irányítására és az utófeldolgozási műveletek elvégzésére. A munkaerő költsége a termelő létesítmény elhelyezkedésétől, a szükséges képzettség szintjétől és a helyi munkaerő-piaci feltételektől függően változik.
A magas munkaerőköltségű régiókban a gyártók automatizálásba fektethetnek be, hogy csökkentsék a kézi munkától való függést. Az automatizálás javíthatja a termelés hatékonyságát, csökkentheti az emberi hibák kockázatát, és hosszú távon csökkentheti a munkaerőköltségeket. Az automatizálási berendezésekbe történő kezdeti beruházás azonban jelentős lehet.
Hangerő és lépték
Mint korábban említettük, a gyártási mennyiség jelentős hatással van a MIM alkatrészek költségeire. Kis mennyiségű gyártás esetén a fix költségek, például a szerszámozási és beállítási költségek kis számú alkatrészre oszlanak, ami magasabb alkatrészenkénti költséget eredményez. A gyártási mennyiség növekedésével a fix költségek több alkatrészre oszlanak el, csökkentve az alkatrészenkénti költséget.
A méretgazdaságosság a termelés más vonatkozásaiban is szerepet játszik. A nagyobb gyártási mennyiségek gyakran lehetővé teszik az anyagárak jobb egyeztetését a beszállítókkal, a gyártóberendezések hatékonyabb felhasználását és az optimalizált gyártási folyamatokat. Ez további költségmegtakarításhoz és a MIM alkatrészek versenyképesebb árához vezethet.
Piaci kereslet és verseny
A piaci kereslet és a verseny szintén befolyásolhatja a MIM alkatrészek költségeit. Az erős versenypiacon a beszállítók kénytelenek csökkenteni áraikat, hogy vonzzák az ügyfeleket. Másrészt, ha nagy a kereslet egy adott típusú MIM alkatrész iránt, és korlátozott a kínálat, akkor az ár magasabb lehet.
Az alternatív gyártási eljárások elérhetősége szintén befolyásolhatja a költségeket. Ha az ügyfélnek lehetősége van választani a MIM és más gyártási módszerek, például a megmunkálás vagy az öntés között, a MIM költséghatékonysága kulcsfontosságú tényező lesz a döntéshozatali folyamatban.
Következtetés
A fém fröccsöntő alkatrészek előállításának költségét számos tényező határozza meg, beleértve az anyagköltségeket, a szerszámköltséget, a gyártási folyamat költségeit, az utófeldolgozási költségeket, a minőség-ellenőrzési költségeket, a munkaerőköltségeket, a gyártási mennyiséget és a piaci feltételeket. Fémfröccsöntő alkatrészek szállítójaként megértjük e tényezők egyensúlyának fontosságát, hogy ügyfeleinknek kiváló minőségű alkatrészeket biztosítsunk versenyképes áron.
Ha érdekli a miFém befecskendezéses óraalkatrészek számlapalkatrészekvagy más MIM-termékekkel, kérjük, vegye fel velünk a kapcsolatot részletes árajánlatért és konkrét igényeinek megvitatásához. Szakértői csapatunk készen áll arra, hogy Önnel együttműködve optimalizálja a gyártási folyamatot, és biztosítsa, hogy befektetése a legjobb értéket kapja. Akár egy kisméretű prototípust, akár egy nagy volumenű gyártási sorozatot keres, rendelkezünk azzal a tapasztalattal és képességekkel, hogy megfeleljünk az Ön igényeinek.
Hivatkozások
- German, RM és Bose, A. (1997). Fémek és kerámiák fröccsöntése. Fémporipari szövetség.
- Schaffer, GB és German, RM (2003). Szinterezés elmélete és gyakorlata. Wiley – Interscience.
- Upadhyaya, GS és German, RM (2004). Fémfröccsöntés: anyagok, technológia és alkalmazások. ASM International.